Willkommen: Ultra CNC Machining

 Branchennews
 Branchennews
Aluminiumbauteile aus der CNC-Bearbeitung können sich durch verschiedene Faktoren verziehen, etwa durch Werkstoffeigenschaften, Bauteilgeometrie und Fertigungsbedingungen. Wesentliche Ursachen des Verzugs sind Eigenspannungen im Rohteil, Schnittkraft und Schnittwärme sowie die Spannkraft. Nachfolgend einige wirksame Maßnahmen zur Minimierung des Verzugs:
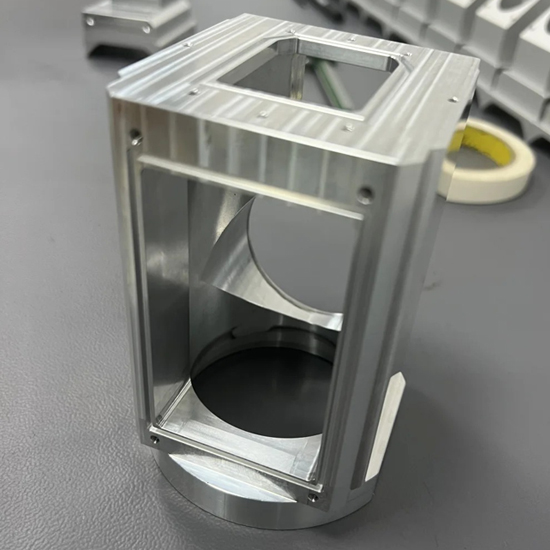
Altern und Schwingungsbehandlung: Natürliches oder künstliches Altern sowie Vibrationen können Eigenspannungen abbauen.
Vorbearbeitung: Bei größeren Rohteilen wird durch Vorbearbeitung Materialüberschuss entfernt, sodass sich Spannungen mit der Zeit abbauen. Bei einem 60-kg-Rohteil lässt sich der Ebenheitsfehler durch Vorbearbeitung beispielsweise von 14 mm auf 3 mm reduzieren.
Werkzeuggeometrie: Optimal gewählte Span-, Freiwinkel, Drall- und Einstellwinkel erhöhen die Schnittleistung und reduzieren den Verzug.
Werkzeugaufbau: Fräser mit weniger Schneiden vergrößern den Spandraum; eine glatte Schneidkante minimiert Schnittwärme und Verzug.
Verschleißkontrolle: Verschleißgrenzen einhalten, um höhere Rauheit und Schnitttemperaturen zu vermeiden.
Spanntechnik: Bei dünnwandigen Teilen axiale Stirnflächenpressung statt radialer Spannung einsetzen, um Verzug zu vermeiden.
Vakuumspannplatten: Vakuumspannplatten sorgen für eine gleichmäßige Spannkraft bei dünnen Platten.
Füllmethode: Werkstücke mit einem Medium füllen, um die Steifigkeit während der Bearbeitung zu erhöhen.
Prozessaufteilung: CNC-Prozesse in Schruppen, Halbschlichten und Schlichten aufteilen, um Schwingungen zu kontrollieren und die Genauigkeit zu halten.
Kühlung: Bauteile nach dem Schruppen abkühlen lassen, um Eigenspannungen abzubauen.
Symmetrische Bearbeitung: Bei großen Aufmaßen symmetrisch bearbeiten, um Wärmestau zu vermeiden.
Mehrlagige Bearbeitung: Alle Kavitäten lagenweise bearbeiten, um eine gleichmäßige Spannungsverteilung zu erreichen.
Schnittwerte anpassen: Schnittwerte optimieren, um Schnittkraft und Schnittwärme zu reduzieren.
Werkzeugfolge: Für Schrupp- und Schlichtbearbeitung unterschiedliche Reihenfolgen verwenden, um die Genauigkeit zu erhöhen und Verzug zu reduzieren.
Entspannen vor dem Schlichten: Spannung vor dem finalen Schlichten lösen, damit das Werkstück in seine Ausgangsform zurückkehrt und keine Vorspannung im Bauteil verbleibt.
Bohren vor dem Fräsen: Bohrungen vor dem Fräsen einbringen, um einen sauberen Spanabfluss sicherzustellen und Überhitzung zu vermeiden.
Mit diesen Methoden lässt sich der Verzug von Aluminiumbauteilen wirksam reduzieren und die Qualität sowie Präzision insgesamt verbessern.
