Willkommen: Ultra CNC Machining

 Ratgeber
Die Oberflächenbehandlung wird oft als letzter Schritt eines CNC-Projekts betrachtet, doch sie beeinflusst Passung, Korrosionsbeständigkeit, Optik und Kosten. Wer sie früh festlegt, vermeidet Nacharbeit, verdeckte Probleme und unangenehme Überraschungen bei der Montage.
Dieser Leitfaden behandelt die Oberflächen, die bei bearbeiteten Teilen am häufigsten vorkommen, und die Fragen, die vor der Freigabe eines Verfahrens geklärt werden sollten.
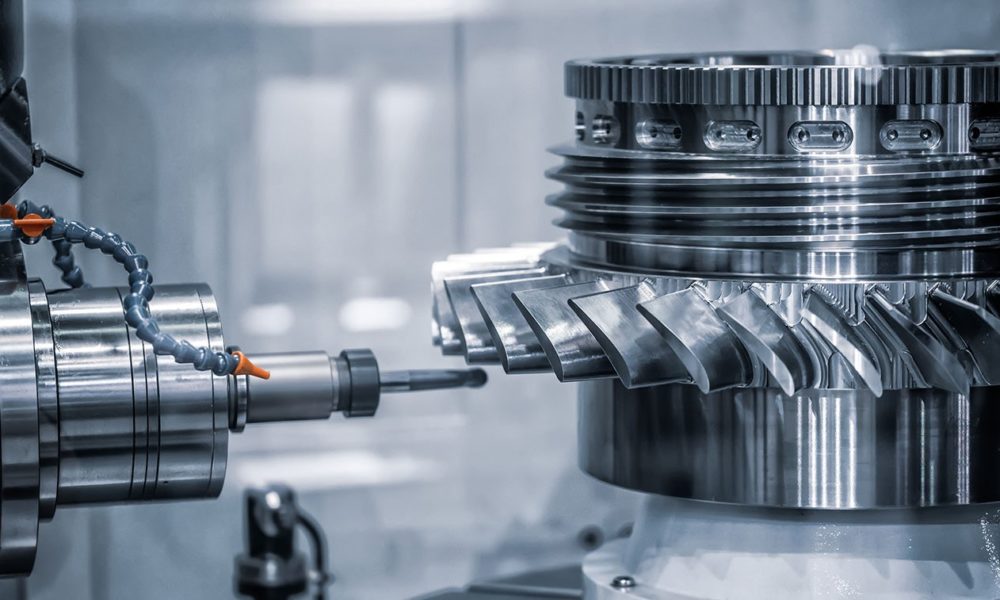
Der Grundwerkstoff schränkt die Optionen sofort ein. Aluminium wird üblicherweise eloxiert; Stahl wird häufig brüniert, galvanisch beschichtet oder lackiert; Edelstahl wird oft passiviert oder elektropoliert. Die Einsatzumgebung zählt ebenso viel: Optik im Innenbereich, Feuchtigkeit im Außenbereich, Salzkontakt, Chemikalien, Abrieb und elektrische Kontakte weisen auf unterschiedliche Verfahren hin.
Berücksichtigen Sie auch, was die Oberfläche nicht verändern darf. Eine dicke Beschichtung kann eine Bohrung zusetzen, ein Gewinde füllen oder eine Präzisionspassung beeinträchtigen. Ein materialabtragendes Verfahren kann ein kritisches Maß verändern. Die richtige Oberfläche erfüllt die Anforderung, ohne das Bauteil zu beeinträchtigen.
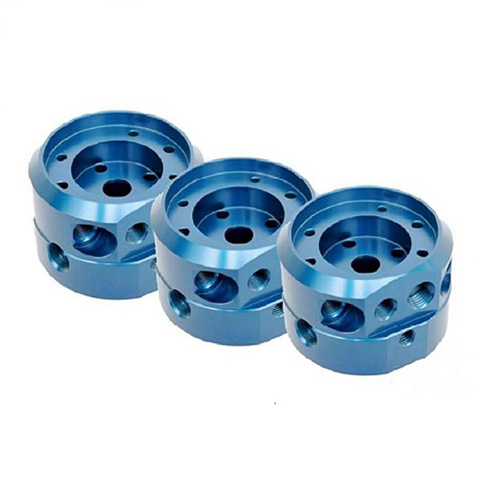
Eloxieren ist ein elektrochemisches Verfahren, das vor allem bei Aluminium eingesetzt wird. Es erzeugt eine Oxidschicht, die Korrosions- und Verschleißbeständigkeit verbessert und sich in verschiedenen Farben einfärben lässt. Eloxal Typ II ist für Optik und Schutz üblich; Harteloxal wird eingesetzt, wenn Verschleißfestigkeit wichtiger ist. Eloxieren erzeugt eine dünne Schicht, daher können bei Präzisionsmerkmalen Maskierung und Gewindeschutz erforderlich sein.
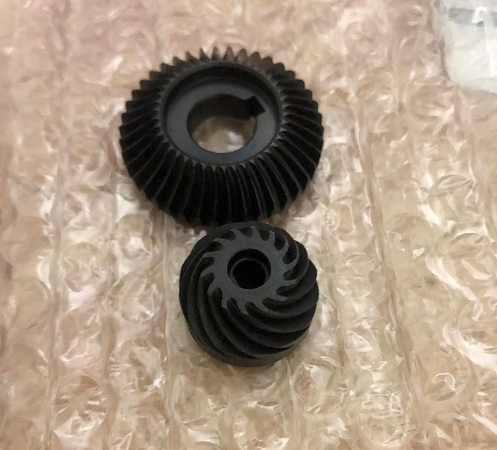
Brünieren (Schwarzoxidieren) wird häufig bei Stahl- und Eisenteilen eingesetzt. Es erzeugt eine dunkle Optik bei minimaler Maßänderung, was es für Werkzeuge, Verbindungselemente und Maschinenkomponenten nützlich macht. Die Korrosionsbeständigkeit ist im Vergleich zu Galvanik oder Beschichtung begrenzt; brünierte Teile werden oft geölt, um den Schutz zu verbessern.
Zink, Nickel, Chrom und andere Galvanikverfahren können Korrosionsbeständigkeit, Verschleißfestigkeit oder eine dekorative Oberfläche bieten. Galvanik wird häufig bei Stahl- und Messingteilen eingesetzt. Bei hochfestem Stahl sollten Wasserstoffversprödung und erforderliche Trocknung (Baking) mit dem Beschichter abgestimmt werden. Gewinde, Bohrungen und elektrische Kontaktflächen müssen eventuell maskiert werden.
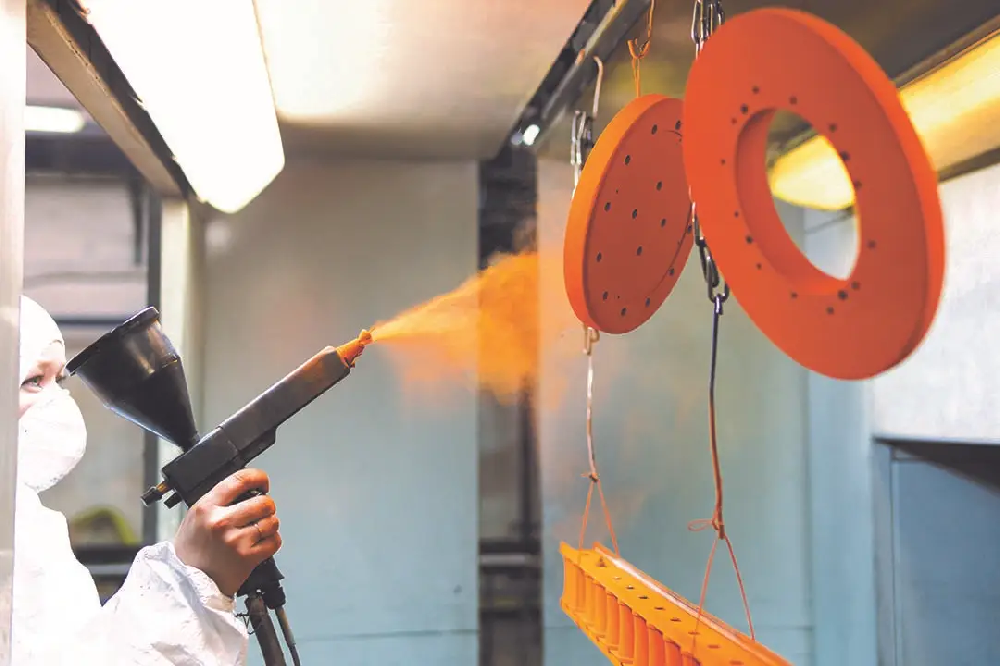
Pulverbeschichten liefert eine dauerhafte, gleichmäßige Oberfläche und ist in vielen Farben und Texturen verfügbar. Die Schicht ist dicker als beim Eloxieren oder Galvanisieren und kann daher Passungen, Gewinde und Fügeflächen beeinflussen. Lackieren wird eingesetzt, wenn eine bestimmte Farbe oder eine kostengünstigere optische Oberfläche gefragt ist. Beide Verfahren erfordern die Maskierung von Präzisionsbereichen und erhöhen in der Regel die Lieferzeit.
Passivieren wird häufig für Edelstahl spezifiziert. Es entfernt freies Eisen und andere Oberflächenverunreinigungen und unterstützt die Wiederbildung der natürlichen Passivschicht. Passivieren erzeugt keine Beschichtung und verändert die Maße nicht gezielt, die Teile müssen jedoch vor dem Prozess sauber sein. Es wird oft für Edelstahlkomponenten in Medizintechnik, Lebensmittelverarbeitung und Außenbereich verlangt.
Elektropolieren trägt eine geringe Menge Oberflächenmaterial ab und glättet mikroskopische Spitzen. Es verbessert die Oberflächengüte und kann bei Edelstahl zu Sauberkeit und Korrosionsbeständigkeit beitragen. Da Material abgetragen wird, sollten kritische Maße und scharfe Kanten vor der Freigabe des Verfahrens geprüft werden.

Sandstrahlen und Kugelstrahlen erzeugen eine gleichmäßig matte Oberfläche und werden oft vor dem Beschichten oder Eloxieren eingesetzt. Polieren und Bürsten verbessern die Optik und können Werkzeugspuren entfernen, runden aber eventuell Kanten oder verändern die Anmutung bearbeiteter Merkmale. Mechanische Oberflächenbehandlung ist meist ein kosmetischer oder vorbereitender Schritt und kein Korrosionsschutzsystem.
Eine Oberfläche ist nicht immer maßneutral. Galvanik und Pulverbeschichtung tragen Dicke auf; Elektropolieren und Polieren tragen Material ab; Eloxieren lässt eine Oxidschicht wachsen. Wenn ein Teil einen Presssitz, eine Dichtfläche, ein Gewinde oder eine enge Bohrung hat, teilen Sie dem Lieferanten mit, welche Flächen unberührt bleiben müssen.
Oberflächenbehandlungen werden üblicherweise nach Fläche, Losgröße, Farbe, Maskierungsaufwand und Verfahren kalkuliert. Kleine Lose verursachen oft höhere Stückkosten, weil Rüst- und Mindestkosten auf weniger Teile verteilt werden. Fragen Sie, ob der Preis Maskierung, Gestelltechnik, Verpackung und Prüfung enthält.
Bei Wiederholbestellungen halten Sie die Oberflächenspezifikation in Zeichnung oder Bestellung fest: Verfahrensname, geltende Norm falls zutreffend, Farbe, Schichtdickenbereich, Maskierungsanforderungen und Abnahmekriterien. Ist die Oberfläche kritisch, fordern Sie eine Erstmusterprüfung und Messprotokolle vor der Serienfertigung an. Wir behaupten keine Zertifizierungen, die wir nicht besitzen; wir dokumentieren die Verfahren, die wir tatsächlich beherrschen, und stellen auf Anfrage Prüfprotokolle bereit.
Wenn Sie unsicher sind, welche Oberfläche zu Ihrem Bauteil passt, senden Sie die Zeichnung und beschreiben Sie die Umgebung. Wir prüfen die Anwendung und schlagen eine praxisgerechte Option vor, bevor wir kalkulieren. Unser Leitfaden zur Anfrage erklärt, was uns sonst noch hilft, schnell zu antworten, und unsere Qualitätsseite beschreibt Prüfung und Dokumentation.
Für Projekte in CNC-Drehen, CNC-Fräsen, Rapid Prototyping, Zahnrädern und Blechbearbeitung starten Sie auf der jeweiligen Leistungsseite oder senden Sie Ihre Dateien direkt über unsere Kontaktseite.

 Ratgeber