Willkommen: Ultra CNC Machining

 Produkte
| Werkstoffe | Aluminium, Messing, Edelstahl, Kohlenstoffstahl, Titan, Kupfer und technische Kunststoffe |
|---|---|
| Verfahren | CNC-Drehen, CNC-Fräsen, Rapid Prototyping, Verzahnung und Blechbearbeitung |
| Toleranz | Bis ±0,02 mm |
| Oberflächen | Eloxieren, Galvanisieren, Polieren, Pulverbeschichten und Sandstrahlen |
| Dateiformate | STEP, IGES, STL, DWG, DXF, ZIP, RAR |
| Angebot | Rückmeldung innerhalb von 24 Stunden nach Zeichnungsprüfung |
| Qualitätsunterlagen | Materialzeugnisse, Maßberichte und FAI auf Anfrage |
| Vertraulichkeit | NDA vor der Anfrage möglich; Zeichnungen nur für Angebot und Fertigung |
| Angebotsleitfaden | Was gehört in eine Angebotsanfrage? |
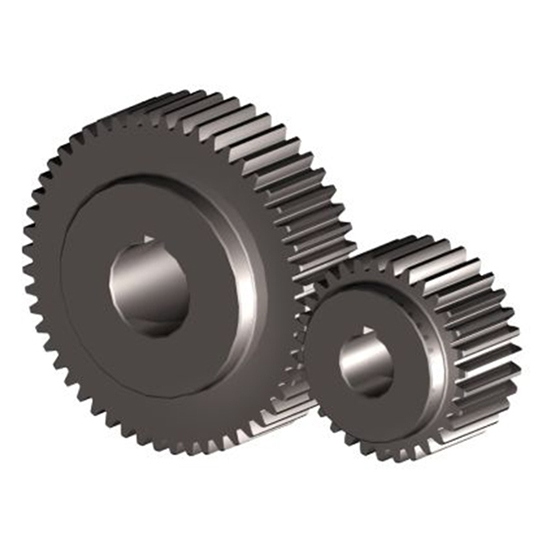
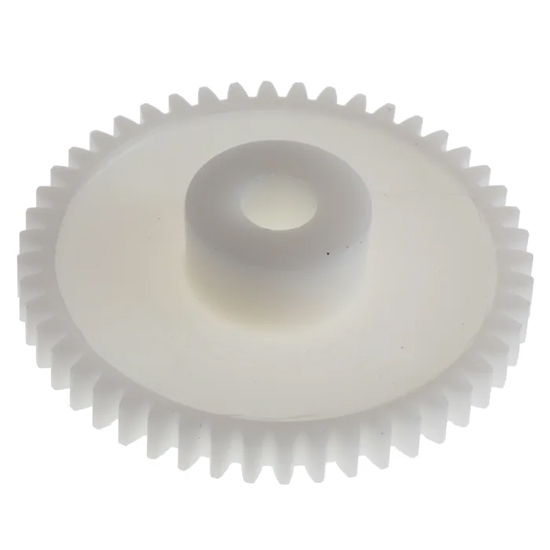
Obwohl Zahnräder je nach Funktion in der Maschine in unterschiedlichen Formen und Größen ausgelegt werden, lassen sie sich stets in zwei Bereiche unterteilen: Zahnkranz und Radkörper.
Übliche Stirnräder (Zylinderräder) werden in folgende Kategorien eingeteilt (siehe unten): Scheibenräder, Hülsenräder, Innenräder, Wellenräder, Sektorräder und Zahnstangen. Davon werden Scheibenräder am häufigsten eingesetzt.
Ein Stirnrad kann einen oder mehrere Zahnkränze besitzen. Einfache einzelne Zahnkränze sind gut fertigbar; kleine Zahnkränze von Doppel- oder Dreifachrädern werden häufig durch Bundabsätze beeinträchtigt, was bestimmte Bearbeitungsverfahren einschränkt, sodass in der Regel nur Zahnradeinsätze verwendet werden. Wenn eine Verzahnungsgenauigkeit gefordert ist und Zahnradschaben oder Zahnradschleifen erforderlich sind, wird ein Mehrfach-Zahnkranz üblicherweise als kombinierte Bauweise aus einzelnen Zahnkränzen ausgeführt.
Die Fertigungsgenauigkeit des Zahnrads selbst hat großen Einfluss auf die Arbeitsleistung, die Tragfähigkeit und die Lebensdauer der gesamten Maschine. Entsprechend den Einsatzbedingungen des Zahnrads werden folgende Anforderungen an die Zahnradübertragung gestellt:
1. Bewegungsgenauigkeit: Das Zahnrad muss Bewegungen präzise übertragen und das Übersetzungsverhältnis muss konstant sein, das heißt, der Drehwinkelfehler muss innerhalb einer Umdrehung in einem bestimmten Bereich liegen.
2. Laufruhe: Die Bewegungsübertragung des Zahnrads muss stabil erfolgen, Stöße, Schwingungen und Geräusche müssen gering sein. Dazu muss die Änderung des momentanen Geschwindigkeitsverhältnisses bei der Drehung des Zahnrads begrenzt werden, das heißt, der Winkelfehler ist in einem kurzen Zeitraum zu begrenzen.
3. Kontaktgenauigkeit: Bei der Kraftübertragung darf es nicht durch ungleichmäßige Lastverteilung zu übermäßiger Kontaktspannung und vorzeitigem Verschleiß der Zahnflanken kommen. Daher muss die Zahnflankenberührung im Betrieb gleichmäßig sein, eine bestimmte Kontaktfläche sichergestellt und die geforderte Lage eingehalten werden.
4. Zahnflankenspiel: Bei der Zahnradübertragung muss zwischen den nicht tragenden Zahnflanken ein bestimmtes Spiel vorhanden sein, um Schmieröl aufzunehmen und Maßänderungen durch Temperatur und elastische Verformung sowie Fertigungs- und Montagefehler auszugleichen.
Der Werkstoff ist entsprechend den Einsatzbedingungen auszuwählen. Die Wahl des Werkstoffs wirkt sich direkt auf die Bearbeitbarkeit und die Lebensdauer des Zahnrads aus.
Üblicherweise werden Zahnräder aus mittlerem Kohlenstoffstahl (wie Stahl 45) sowie aus nieder- und mittellegiertem Kohlenstoffstahl wie 20Cr, 40Cr, 20CrMnTi und so weiter gefertigt. ²Anspruchsvolle Zahnräder mit hohen Anforderungen können aus dem nitrierten Stahl 38CrMoAlA bestehen, Zahnräder ohne Kraftübertragung können auch aus Gusseisen, Baumwoll-Bakelit oder Polyamid gefertigt werden.
Bei der Zahnradbearbeitung werden je nach Zweck zwei Wärmebehandlungsverfahren eingeplant:
1. Rohwärmebehandlung: Vor und nach der Bearbeitung des Zahnradrohlings werden Normalisieren oder Vergüten eingeplant. Hauptziel ist es, die durch Schmieden und Grobbearbeitung entstandenen Eigenspannungen abzubauen, die Zerspanbarkeit des Werkstoffs zu verbessern und die mechanischen Gesamteigenschaften zu erhöhen.
2. Zahnflanken-Wärmebehandlung: Nach der Verzahnungsbearbeitung werden zur Steigerung der Härte und Verschleißfestigkeit der Zahnflanken häufig Verfahren wie Einsatzhärten, Induktionshärten, Carbonitrieren und Nitrieren durchgeführt.
Zahnräder werden hauptsächlich als Stangenmaterial, Schmiedeteile und Gussteile ausgeführt. Stangenmaterial wird für Zahnräder mit kleinen Abmessungen, einfachem Aufbau und geringen Festigkeitsanforderungen verwendet. Wenn Zahnräder hohe Festigkeit, Verschleißfestigkeit und Schlagfestigkeit erfordern, werden häufig Schmiedeteile eingesetzt. Für Zahnräder mit einem Durchmesser über 400 bis 600 mm werden oft Gussteile als Rohlinge verwendet.
Um den Zerspanungsaufwand zu reduzieren, können bei großen und ungenauen Zahnrädern die Zähne direkt gegossen werden; bei kleinen und kompliziert geformten Zahnrädern können moderne Guss- und Umformverfahren wie Feinguss, Druckguss, Präzisionsschmieden, Pulvermetallurgie, Warmwalzen und Kaltfließpressen eingesetzt werden, um verzahnte Rohlinge herzustellen, die Arbeitsproduktivität zu steigern und Rohstoffe zu sparen.
Für die Rohlinge von Wellen- und Hülsenrädern verläuft der Bearbeitungsprozess im Wesentlichen ähnlich wie bei gewöhnlichen Wellen und Hülsen. Im Folgenden wird hauptsächlich die Bearbeitung von Scheibenrad-Rohlingen behandelt. Das technologische Konzept zur Bearbeitung des Zahnradrohlings hängt vor allem von der Radkörperstruktur und der Produktionsart des Zahnrads ab.
1. Großserienfertigung von Zahnradrohlingen: Bei der Bearbeitung großer Stückzahlen mittelgroßer Rohlinge wird überwiegend das Prozessschema "Bohren – Räumen – Drehen" eingesetzt.
(1) Bohren oder Aufbohren mit Positionierung über Außendurchmesser und Stirnfläche des Rohlings.
(2) Räumen.
(3) Positionierung über Außendurchmesser und Stirnfläche, Einstechen und Anfasen beim Schrupp- und Schlichtdrehen.
2. Kleinserienfertigung von Zahnradrohlingen: Bei der Chargenfertigung von Rohlingen wird häufig das Prozesskonzept "Drehen – Räumen – Drehen" verwendet.
(1) Positionierung über den Außendurchmesser oder die Rundform des Zahnradrohlings, Fertigbearbeitung von Außendurchmesser, Stirnfläche und Innenbohrung.
(2) Abstützung der Räumbohrung (oder Keilnutenbohrung) über die Stirnflächen.
(3) Positionierung über Außendurchmesser und Stirnfläche mit Bohrung.
Diese Lösung lässt sich mit einer Horizontaldrehmaschine oder einer Revolverdrehmaschine und einer Räummaschine realisieren. Sie zeichnet sich durch gleichbleibende Bearbeitungsqualität und hohe Produktivität aus.
Wenn die Bohrung im Zahnradrohling Stufen oder Nuten an der Stirnfläche aufweist, können die Mehrfachwerkzeuge der Revolverdrehmaschine für die Mehrstationenbearbeitung voll genutzt werden, sodass der Zahnradrohling in einem Aufspannvorgang auf der Revolverdrehmaschine bearbeitet wird.
Verfahren der Verzahnungsbearbeitung Die Zahnformbearbeitung des Zahnkranzes ist der Kern der gesamten Zahnradbearbeitung. Für die Zahnradbearbeitung gibt es zahlreiche Arbeitsgänge; sie dienen der Zahnprofilbearbeitung mit dem Ziel, Zahnräder zu erhalten, die den Genauigkeitsanforderungen entsprechen.
Nach dem Bearbeitungsprinzip lässt sich die Zahnformbearbeitung in Formverfahren und Wälzverfahren unterteilen.
Das Formverfahren ist ein Verfahren, bei dem die Zahnflanke mit einem formgebenden Werkzeug geschnitten wird, das der Form der Zahnlücke des zu schneidenden Zahnrads entspricht, etwa Fräsen, Räumen und Formstoßen.
Das Wälzverfahren ist ein Verfahren, bei dem die Zahnflanke nach der Verzahnungsbeziehung zwischen Wälzwerkzeug und Werkstück entsprechend der Paarung der Zahnräder herausgearbeitet wird, etwa Wälzfräsen, Wälzstoßen, Schaben, Schleifen und Honen.
Die Wahl des Zahnprofil-Bearbeitungskonzepts hängt vorwiegend von der Genauigkeitsklasse, der Strukturform, der Produktionsart und den Produktionsbedingungen des Zahnrads ab. Für Zahnräder unterschiedlicher Genauigkeitsklassen sind folgende Zahnprofil-Bearbeitungskonzepte üblich:
(1) Zahnräder unterhalb des Genauigkeitsgrads 8: Vergütete Zahnräder erfüllen die Anforderungen. Für gehärtete Zahnräder kann folgendes Schema eingesetzt werden: Wälzfräsen (Wälzstoßen) – Zahnendenbearbeitung – Härten – Korrekturbohrung. Die Bearbeitungsgenauigkeit des Zahnprofils vor dem Härten sollte jedoch um eine Stufe erhöht werden.
(2) Zahnräder der Genauigkeitsstufe 6-7: Für gehärtete Zahnräder kann folgendes Schema eingesetzt werden: Grob-Wälzfräsen – Fein-Wälzfräsen – Zahnendenbearbeitung – Feinschaben – Randschichthärten – Bezugskorrektur – Verzahnung.
(3) Zahnräder der Genauigkeitsstufe 5 und höher: Üblicherweise wird angewendet: Grob-Wälzfräsen – Fein-Wälzfräsen – Zahnendenbearbeitung – Härten – Bezugskorrektur – Grobschleifen – Feinschleifen. Das Schleifen erzielt derzeit die höchste Genauigkeit und die geringste Oberflächenrauheit in der Zahnprofilbearbeitung. Die höchste erreichbare Genauigkeit liegt bei 3-4.
1. Zahnradfräsen Verzahnungsgenauigkeit: Grad 9 oder feiner Zahnflankenrauheit Ra: 6.3 ~ 3.2μm Einsatzbereich: In der Einzelstück- und Reparaturfertigung, Bearbeitung von ungenauen Außenstirnrädern, Zahnstangen, Kegelrädern und Schneckenrädern
2. Zahnradräumen Verzahnungsgenauigkeit: Grad 7 Zahnflankenrauheit Ra: 1.6 ~ 0.4μm Einsatzbereich: Innenverzahnungen der Stufe 7 werden in großen Stückzahlen gefertigt. Die Herstellung von Räumwerkzeugen für Außenverzahnungen ist aufwendig, daher werden sie selten eingesetzt.
3. Wälzfräsen Verzahnungsgenauigkeit: Grad 8 ~ 7 Zahnflankenrauheit Ra: 3.2 ~ 1.6μm Einsatzbereich: In verschiedenen Serienfertigungen, Bearbeitung von Außenstirnrädern und Schneckenrädern mittlerer Qualität
4. Wälzstoßen Verzahnungsgenauigkeit: Grad 8 ~ 7 Zahnflankenrauheit Ra: 1.6 μm Einsatzbereich: In verschiedenen Serienfertigungen, Bearbeitung von innen- und außenverzahnten Stirnrädern, Mehrfachrädern und kleinen Zahnstangen mittlerer Qualität
5. Wälzfräsen (oder Wälzstoßen) – Härten – Honen Verzahnungsgenauigkeit: Grad 8 ~ 7 Zahnflankenrauheit Ra: 0.8 ~ 0.4μm Einsatzbereich: Zahnräder mit gehärteten Zahnflanken
6. Wälzfräsen – Schaben Verzahnungsgenauigkeit: Grad 7 ~ 6 Zahnflankenrauheit Ra: 0.8 ~ 0.4μm Einsatzbereich: Überwiegend für die Serienfertigung
7. Wälzfräsen – Schaben – Härten – Honen Verzahnungsgenauigkeit: Grad 7 ~ 6 Zahnflankenrauheit Ra: 0.4 ~ 0.2μm Einsatzbereich: Überwiegend für die Serienfertigung
8. Wälzfräsen (Wälzstoßen) – Härten – Zahnschleifen Verzahnungsgenauigkeit: Grad 6 ~ 3 Zahnflankenrauheit Ra: 0.4 ~ 0.2μm Einsatzbereich: Für die Zahnflankenbearbeitung hochpräziser Zahnräder, geringe Produktivität und hohe Kosten
9. Wälzfräsen (Wälzstoßen) – Zahnschleifen Verzahnungsgenauigkeit: Grad 6 ~ 3 Zahnflankenrauheit Ra: 0.4 ~ 0.2μm Einsatzbereich: Für die Zahnflankenbearbeitung hochpräziser Zahnräder, geringe Produktivität und hohe Kosten Zahnendenbearbeitung Die Zahnenden des Zahnrads werden durch Verrunden, Anfasen, Abschrägen und Entgraten bearbeitet, wie in der folgenden Abbildung dargestellt. Verrundete und angespitzte Zahnräder gelangen beim Schalten leicht in Eingriff und reduzieren den Stoß. Das Anfasen entfernt scharfe Kanten und Grate an den Zahnenden.
Unser Team entwickelt kundenspezifische CNC-Lösungen passend zu Ihren Anforderungen – von der Spezifikation über die Musterfreigabe und Serienfertigung bis zur Lieferung. Bei Fragen erreichen Sie uns unter +86-13922894804; wir lassen Sie schnellstmöglich von einem Fachansprechpartner kontaktieren.

 Zahnräder
 +86-13922894804


