Bienvenido: Ultra CNC Machining

 Guía
El acabado superficial suele considerarse el último paso de un proyecto de mecanizado CNC, pero puede influir en el ajuste, la resistencia a la corrosión, la apariencia y el coste. Elegir el acabado desde el principio ayuda a evitar retrabajos, problemas de enmascarado y sorpresas desagradables en el montaje.
Esta guía repasa los acabados que vemos con más frecuencia en piezas mecanizadas y las preguntas que conviene plantear antes de aprobar un proceso.
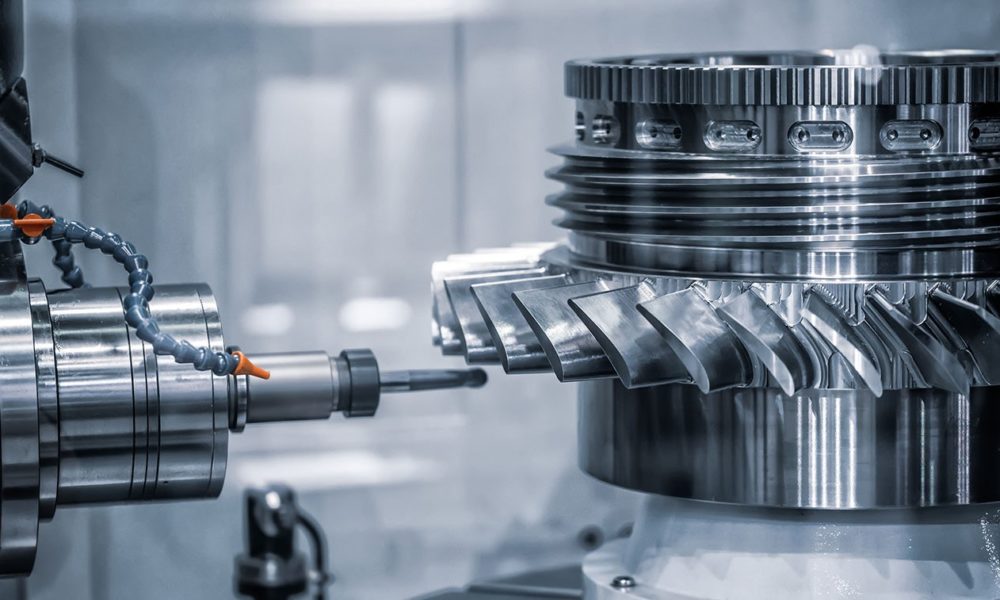
El material base reduce las opciones de inmediato. El aluminio suele anodizarse; el acero se somete habitualmente a oxidación negra, galvanoplastia o pintura; el acero inoxidable se pasiva o se electropule con frecuencia. El entorno de servicio importa igual: la apariencia en interior, la humedad exterior, la exposición a la sal, los productos químicos, la abrasión y el contacto eléctrico apuntan a procesos distintos.
Conviene considerar también qué no debe modificar el acabado. Un recubrimiento grueso puede cerrar un taladro, llenar una rosca o afectar a un ajuste de precisión. Un proceso que elimina material puede alterar una dimensión crítica. El acabado correcto es el que cumple el requisito sin comprometer la pieza.
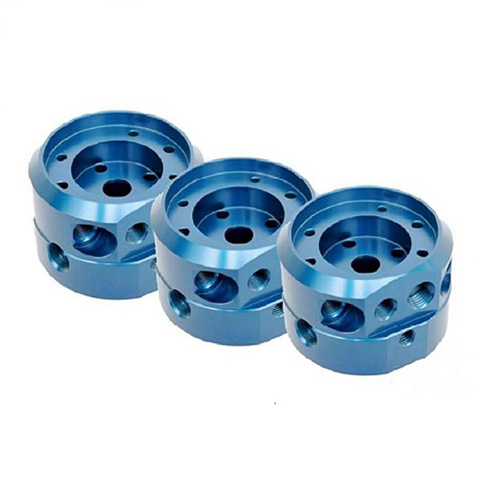
El anodizado es un proceso electroquímico que se aplica principalmente al aluminio. Crea una capa de óxido que mejora la resistencia a la corrosión y al desgaste y puede teñirse en distintos colores. El anodizado tipo II es habitual para apariencia y protección; el anodizado duro se utiliza cuando la resistencia al desgaste es más importante. El anodizado añade una capa fina, por lo que pueden ser necesarios el enmascarado y la protección de roscas en elementos de precisión.
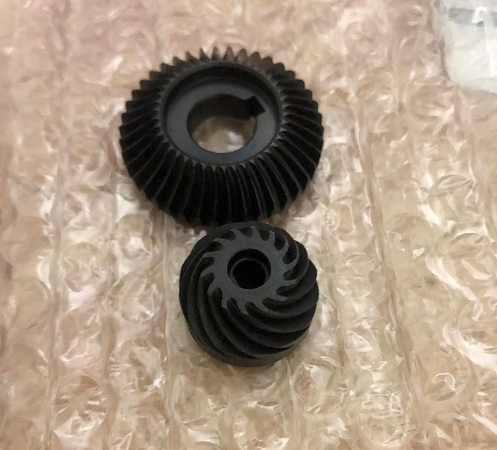
La oxidación negra, también llamada pavonado, se utiliza habitualmente en piezas de acero y de hierro. Proporciona un aspecto oscuro con un cambio dimensional mínimo, lo que la hace útil para herramientas, elementos de fijación y componentes de máquinas. La resistencia a la corrosión es limitada en comparación con la galvanoplastia o el recubrimiento, y las piezas con oxidación negra suelen aceitarse para mejorar la protección.
El zinc, el níquel, el cromo y otros procesos de galvanoplastia pueden aportar resistencia a la corrosión, resistencia al desgaste o una superficie decorativa. La galvanoplastia se utiliza mucho en piezas de acero y de latón. En el acero de alta resistencia conviene tratar con el proveedor del acabado la fragilización por hidrógeno y los requisitos de horneado. Las roscas, los taladros y las zonas de contacto eléctrico pueden necesitar enmascarado.
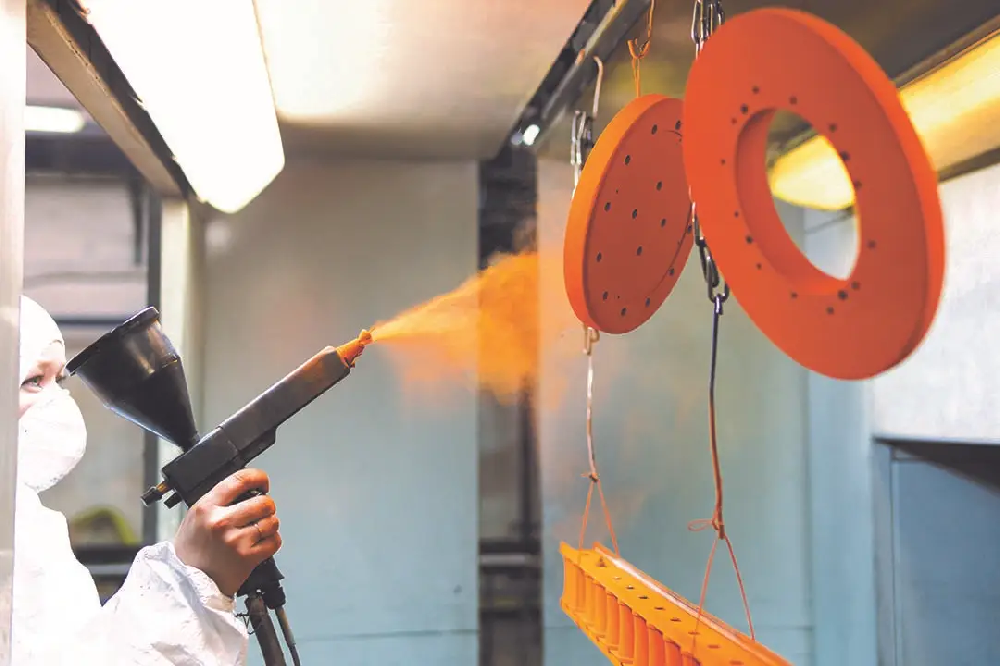
El recubrimiento en polvo ofrece un acabado duradero y uniforme y está disponible en muchos colores y texturas. Es más grueso que el anodizado o la galvanoplastia, por lo que puede afectar a ajustes, roscas y superficies de contacto. La pintura se utiliza cuando se necesita un color concreto o un acabado estético de menor coste. Ambos procesos requieren enmascarar las zonas de precisión y normalmente aumentan el plazo de entrega.
El pasivado se especifica habitualmente para el acero inoxidable. Elimina el hierro libre y otras contaminaciones superficiales y ayuda a que se regenere la capa pasiva natural. El pasivado no añade un recubrimiento ni modifica las dimensiones de forma intencionada, pero las piezas deben estar limpias antes del proceso. Se solicita a menudo para componentes de acero inoxidable de uso médico, de procesamiento de alimentos y de exterior.
El electropulido elimina una pequeña cantidad de material superficial y alisa los picos microscópicos. Mejora el acabado superficial y puede contribuir a la limpieza y a la resistencia a la corrosión del acero inoxidable. Como elimina material, conviene revisar las dimensiones críticas y los bordes afilados antes de aprobar el proceso.

El chorreado de arena y el chorreado de perlas crean una superficie mate uniforme y se utilizan a menudo antes del recubrimiento o del anodizado. El pulido y el cepillado mejoran la apariencia y pueden eliminar marcas de herramienta, pero también pueden redondear bordes o alterar el aspecto de los elementos mecanizados. El acabado mecánico suele ser un paso estético o de preparación más que un sistema de protección contra la corrosión.
Un acabado no siempre es dimensionalmente neutro. La galvanoplastia y el recubrimiento en polvo añaden espesor; el electropulido y el pulido eliminan material; el anodizado genera una capa de óxido. Si una pieza tiene un ajuste por presión, una superficie de sellado, una rosca o un taladro ajustado, indique al proveedor qué superficies deben quedar intactas.
El acabado suele presupuestarse por superficie, tamaño de lote, color, complejidad del enmascarado y tipo de proceso. Los lotes pequeños suelen tener un coste unitario más alto porque los costes de preparación y los mínimos se reparten entre menos piezas. Pregunte si el precio incluye el enmascarado, el montaje en bastidores, el embalaje y la inspección.
Para pedidos repetidos, mantenga la especificación del acabado en el plano o en la orden de compra: nombre del proceso, norma si procede, color, rango de espesor, requisitos de enmascarado y criterios de aceptación. Si el acabado es crítico, solicite la aprobación de muestras y los informes de medición antes de la producción. No declaramos certificaciones que no poseemos; documentamos los procesos que realmente controlamos y facilitamos los registros de inspección cuando se solicitan.
Si no está seguro de qué acabado conviene a su pieza, envíe el plano y describa el entorno. Podemos revisar la aplicación y proponer una opción práctica antes de cotizar. Nuestra guía de cotización explica qué más nos ayuda a responder con rapidez, y nuestra página de calidad cubre la inspección y la documentación.
Para proyectos de torneado CNC, fresado, prototipos rápidos, engranajes y chapa metálica, empiece por la página de servicio correspondiente o envíe sus archivos directamente a través de nuestra página de contacto.

 Guía