Bienvenido: Ultra CNC Machining

 Noticias del sector
 Noticias del sector
Las piezas de aluminio mecanizadas pueden deformarse por diversos factores, entre ellos las propiedades del material, la forma de la pieza y las condiciones de producción. Las causas principales de la deformación son las tensiones internas de la pieza en bruto, la fuerza y el calor de corte, y la fuerza de sujeción. A continuación se presentan algunas medidas eficaces para minimizar la deformación:
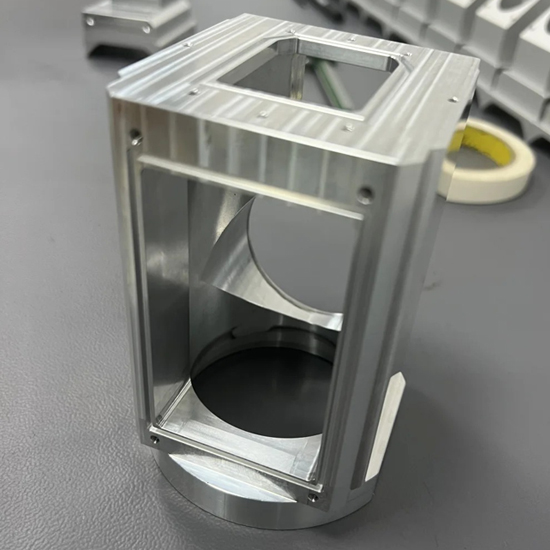
Tratamiento de envejecimiento y vibración: el envejecimiento natural o artificial y la vibración pueden aliviar las tensiones internas.
Preprocesamiento: en el caso de piezas en bruto grandes, conviene preprocesarlas para reducir el exceso de material y permitir que las tensiones se relajen con el tiempo. Por ejemplo, en una pieza en bruto de 60 kg el error de planitud puede reducirse de 14 mm a 3 mm mediante el preprocesamiento.
Geometría de la herramienta: seleccione ángulos de desprendimiento, de incidencia, de hélice y de entrada óptimos para aumentar la eficiencia de corte y reducir la deformación.
Estructura de la herramienta: utilice fresas con menos dientes para aumentar el espacio disponible para la viruta y garantizar un filo suave que minimice el calor de corte y la deformación.
Control del desgaste: mantenga los límites de desgaste de la herramienta para evitar que aumenten la rugosidad superficial y la temperatura de corte.
Técnicas de sujeción: en piezas de pared delgada, utilice el prensado axial sobre la cara frontal en lugar de la sujeción radial para evitar la deformación.
Platos de vacío: utilice platos de vacío para conseguir una fuerza de sujeción uniforme en placas delgadas.
Método de embebido: rellene las piezas con un medio para aumentar su rigidez durante el mecanizado.
Segmentación del proceso: divida los procesos CNC en desbaste, semidesbaste y acabado para controlar la vibración y mantener la precisión.
Enfriamiento: deje que las piezas se enfríen después del desbaste para aliviar las tensiones internas.
Mecanizado simétrico: utilice mecanizado simétrico con grandes sobreespesores para evitar la concentración de calor.
Mecanizado en varias capas: mecanice todas las cavidades por capas para garantizar una distribución uniforme de las tensiones.
Ajuste de los parámetros de corte: optimice los valores de corte para reducir la fuerza y el calor de corte.
Orden de las herramientas: utilice secuencias diferentes para el desbaste y el acabado a fin de aumentar la precisión y reducir la deformación.
Compresión secundaria: afloje la sujeción antes del acabado final para que las piezas recuperen su forma original.
Taladrado antes del fresado: taladre los orificios antes de fresar para garantizar una correcta evacuación de la viruta y evitar el sobrecalentamiento.
Aplicando estos métodos, los fabricantes pueden reducir de forma eficaz la deformación de las piezas de aluminio mecanizadas y mejorar la calidad y la precisión generales.
