Bienvenido: Ultra CNC Machining

 Productos
 Engranajes
| Materiales | Aluminio, latón, acero inoxidable, acero al carbono, titanio, cobre y plásticos técnicos |
|---|---|
| Procesos | Torneado CNC, fresado CNC, prototipos rápidos, tallado de engranajes y chapa metálica |
| Tolerancia | Hasta ±0,02 mm |
| Acabados | Anodizado, galvanoplastia, pulido, recubrimiento en polvo y chorreado de arena |
| Formatos de archivo | STEP, IGES, STL, DWG, DXF, ZIP, RAR |
| Cotización | Respuesta en 24 horas tras revisar los planos |
| Documentación de calidad | Certificados de material, informes dimensionales y FAI bajo solicitud |
| Confidencialidad | NDA disponible antes de la solicitud; los planos se usan solo para cotización y fabricación |
| Guía de presupuesto | ¿Qué debe incluir una solicitud de cotización? |
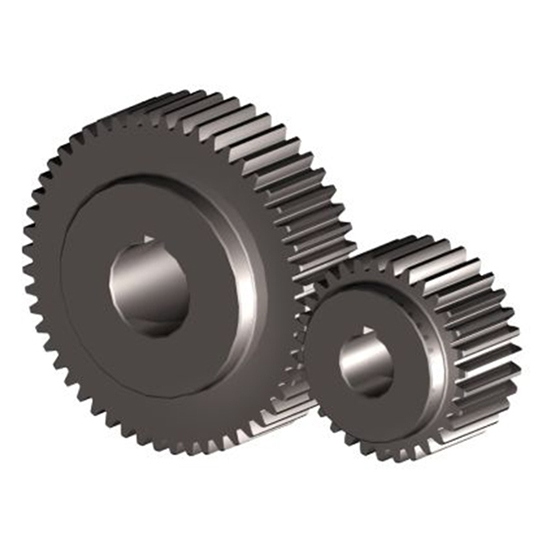
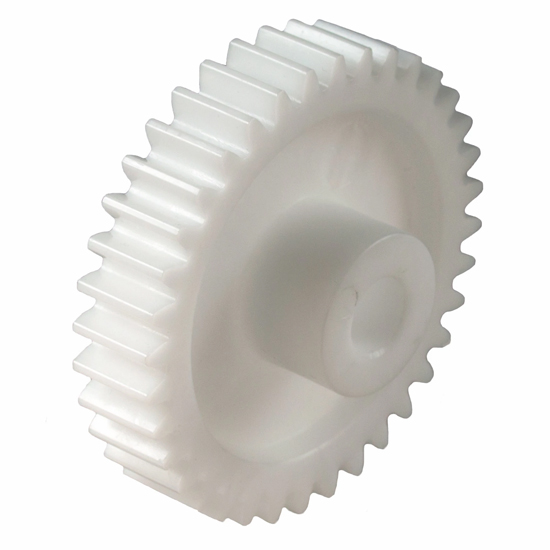
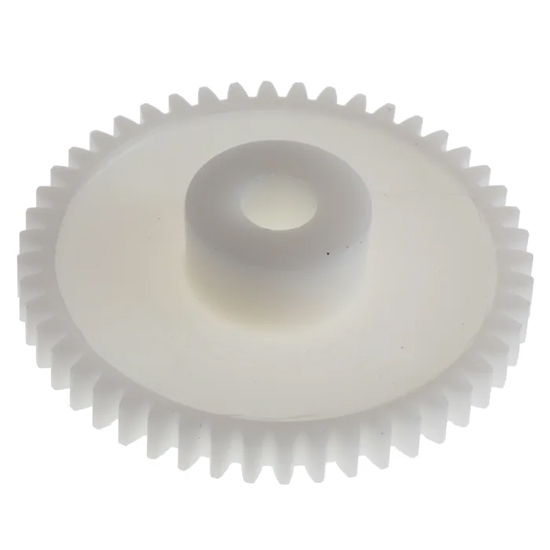
Aunque los engranajes se diseñan con distintas formas y tamaños según su función en la máquina, siempre se pueden dividir en dos partes: la corona dentada y el cuerpo del engranaje.
Los engranajes cilíndricos comunes se clasifican en las siguientes categorías (figura inferior): engranajes de disco, engranajes de manguito, engranajes interiores, engranajes de eje, engranajes sectoriales y cremalleras. Entre ellos, los engranajes de disco son los más utilizados.
Un engranaje recto puede tener una o varias coronas dentadas. Las coronas simples ordinarias tienen buena aptitud para el mecanizado; las coronas pequeñas de engranajes dobles o triples suelen verse afectadas por los resaltes, lo que limita el uso de determinados métodos de mecanizado y, por lo general, solo se emplean insertos dentados. Si se exige precisión en el engranaje y es necesario el bruñido o el rectificado de los dientes, lo habitual es fabricar la corona múltiple como una estructura combinada de coronas simples.
La precisión de fabricación del propio engranaje influye de forma decisiva en el rendimiento de trabajo, la capacidad de carga y la vida útil de toda la máquina. Según las condiciones de uso del engranaje, se exigen los siguientes requisitos a la transmisión por engranajes:
1. Precisión de movimiento. Se requiere que el engranaje transmita el movimiento con exactitud y que la relación de transmisión sea constante, es decir, que el engranaje presente un error de ángulo de giro dentro de un rango determinado en una vuelta completa.
2. Estabilidad de funcionamiento. Se requiere que la transmisión sea estable y que los choques, las vibraciones y el ruido sean reducidos. Para ello, la variación de la relación de velocidad instantánea debe limitarse cuando el engranaje gira, es decir, hay que limitar el error angular en un intervalo corto.
3. Precisión de contacto. Cuando el engranaje transmite potencia, para no provocar una tensión de contacto excesiva por una distribución desigual de la carga ni un desgaste prematuro del flanco del diente, se requiere que el contacto de los flancos sea uniforme durante el trabajo y que se garantice una superficie de contacto determinada en la posición exigida.
4. Juego entre dientes. En la transmisión por engranajes debe existir una holgura determinada entre los flancos no activos para retener el aceite lubricante y compensar las variaciones dimensionales provocadas por la temperatura, la deformación elástica y algunos errores de mecanizado y montaje.
El engranaje debe seleccionarse según las condiciones de trabajo. La elección del material del engranaje influye directamente en la aptitud para el mecanizado y en la vida útil del engranaje.
Por lo general, los engranajes se fabrican con acero al carbono medio (como el acero 45) y aceros aleados de bajo y medio carbono, como 20Cr, 40Cr, 20CrMnTi, etc. ²Los engranajes críticos con altos requisitos pueden emplear acero nitrurado 38CrMoAlA; los engranajes que no transmiten fuerza también pueden fabricarse de fundición, baquelita con tejido o nailon.
En el mecanizado de engranajes se programan dos tratamientos térmicos según su finalidad:
1. Tratamiento térmico previo. Antes y después del mecanizado del blanco del engranaje se programa un normalizado de precalentamiento o un temple y revenido. Su finalidad principal es eliminar la tensión residual provocada por la forja y el desbaste, mejorar la aptitud para el mecanizado del material y mejorar las propiedades mecánicas integrales.
2. Tratamiento térmico del flanco del diente. Tras el mecanizado de los dientes, para mejorar la dureza y la resistencia al desgaste del flanco, se aplican a menudo tratamientos como el temple por cementación, el temple por inducción de alta frecuencia, la carbonitruración y la nitruración.
Los engranajes se fabrican principalmente a partir de barras, forjas y piezas fundidas. Las barras se emplean para engranajes de tamaño pequeño, estructura sencilla y bajos requisitos de resistencia. Cuando se exigen alta resistencia, resistencia al desgaste y resistencia al impacto, se suelen utilizar forjas. Los engranajes con un diámetro superior a 400-600 mm suelen emplear blancos de fundición.
Para reducir el volumen de mecanizado, en engranajes de gran tamaño y baja precisión los dientes pueden fundirse directamente; en engranajes de tamaño pequeño y formas complejas se pueden emplear nuevos procesos de fundición, como la fundición de precisión, la fundición a presión, la forja de precisión, la pulvimetalurgia, el laminado en caliente y la extrusión en frío, para producir blancos dentados, mejorar la productividad y ahorrar materia prima.
Para los blancos de engranajes de eje y de manguito, el proceso de mecanizado es básicamente similar al de ejes y manguitos ordinarios. A continuación se trata principalmente el mecanizado de blancos de engranaje de disco. El esquema tecnológico de mecanizado del blanco depende fundamentalmente de la estructura del cuerpo del engranaje y del tipo de producción.
1. Producción en grandes series de blancos de engranaje. Cuando se mecaniza un gran número de blancos dentados de tamaño medio, se emplea mayoritariamente el esquema de proceso "taladrado-brochado-torneado".
(1) Taladrado o escariado con posicionamiento por el círculo exterior y la cara frontal del blanco.
(2) Brochado.
(3) Posicionamiento por el círculo exterior y la cara frontal, ranurado y chaflanado en el torneado de desbaste y de acabado.
2. Producción en pequeñas series de blancos de engranaje. En la producción por lotes de blancos dentados se suele emplear el esquema de proceso "torneado-brochado-torneado".
(1) Posicionamiento por el círculo exterior o la forma redonda del blanco, con acabado del círculo exterior, la cara frontal y el agujero interior en el torno.
(2) Brochado de agujeros (o agujeros estriados) con apoyo en las caras frontales.
(3) Posicionamiento por el círculo exterior y la cara frontal con los agujeros.
Este esquema puede realizarse con un torno horizontal o un torno revólver y una brochadora. Se caracteriza por una calidad de mecanizado estable y una alta productividad.
Cuando el agujero del blanco presenta escalones o ranuras en la cara frontal, se pueden aprovechar al máximo las múltiples herramientas del torno revólver para el mecanizado en varias estaciones, y el blanco puede mecanizarse por completo en el torno revólver en una sola sujeción.
Métodos de mecanizado de los dientes del engranaje El mecanizado del perfil dentado de la corona es el núcleo de todo el proceso del engranaje. Existen muchas operaciones en el mecanizado de engranajes; todas ellas están al servicio del mecanizado del perfil del diente y su finalidad es obtener finalmente engranajes que cumplan los requisitos de precisión.
Según el principio de mecanizado, el perfil del diente puede obtenerse por el método de forma o por el método de generación.
El método de forma consiste en cortar el flanco del diente con una herramienta de forma que se ajusta a la forma de la ranura del diente del engranaje que se va a cortar, como el fresado, el brochado y el mortajado.
El método de generación consiste en cortar el flanco del diente según la relación de engrane entre la herramienta y la pieza, de acuerdo con la relación de engrane del par de engranajes, como el tallado con fresa madre, el mortajado por generación, el bruñido, el rectificado y el lapeado.
La elección del esquema de mecanizado del perfil del diente depende principalmente del grado de precisión del engranaje, su forma estructural, el tipo de producción y las condiciones de producción. Para engranajes de distintos grados de precisión, los esquemas de mecanizado del perfil más utilizados son los siguientes:
(1) Engranajes de precisión inferior al grado 8. Los engranajes templados y revenidos cumplen los requisitos. Para engranajes endurecidos podemos emplear: fresado (mortajado) de dientes - mecanizado de los extremos de los dientes - temple - corrección del agujero. No obstante, la precisión de mecanizado del perfil antes del temple debe mejorarse en un grado.
(2) Engranajes de precisión de grado 6-7. Para engranajes endurecidos se puede emplear: fresado basto - fresado fino - mecanizado de los extremos de los dientes - bruñido fino - endurecimiento superficial - corrección de la base - dientes.
(3) Engranajes de grado de precisión 5 o superior. Generalmente se emplea: fresado basto - fresado fino - mecanizado de los extremos de los dientes - temple - corrección de la base - rectificado basto - rectificado fino. El rectificado es actualmente el método de mayor precisión y menor rugosidad superficial en el mecanizado del perfil del diente. La precisión más alta es de 3-4.
1. Fresado de engranajes Nivel de precisión del engranaje: 9 o inferior. Rugosidad superficial del diente Ra: 6.3 ~ 3.2μm. Campo de aplicación: producción de piezas únicas y reparaciones, mecanizado de engranajes cilíndricos exteriores de baja precisión, cremalleras, engranajes cónicos y engranajes sinfín.
2. Mecanizado de la cara del engranaje Clase de precisión del engranaje: 7. Rugosidad superficial del diente Ra: 1.6 ~ 0.4μm. Campo de aplicación: engranajes interiores de grado 7 producidos en grandes cantidades. La fabricación de brochas para engranajes exteriores es complicada, por lo que rara vez se utilizan.
3. Fresado con fresa madre Grado de precisión del engranaje: 8 ~ 7. Rugosidad superficial del diente Ra: 3.2 ~ 1.6μm. Campo de aplicación: en diversas producciones en serie, mecanizado de engranajes cilíndricos exteriores y engranajes sinfín de calidad media.
4. Mortajado de engranajes Grado de precisión del engranaje: 8 ~ 7. Rugosidad superficial del diente Ra: 1.6 μm. Campo de aplicación: en diversas producciones en serie, mecanizado de engranajes cilíndricos interiores y exteriores, engranajes múltiples y cremalleras pequeñas de calidad media.
5. Fresado (o mortajado) de dientes - temple - lapeado de dientes Grado de precisión del engranaje: 8 ~ 7. Rugosidad superficial del diente Ra: 0.8 ~ 0.4μm. Campo de aplicación: engranajes con endurecimiento de los flancos de los dientes.
6. Fresado con fresa madre - bruñido Grado de precisión del engranaje: 7 ~ 6. Rugosidad superficial del diente Ra: 0.8 ~ 0.4μm. Campo de aplicación: principalmente para producción en serie.
7. Fresado con fresa madre - bruñido - temple - lapeado Grado de precisión del engranaje: 7 ~ 6. Rugosidad superficial del diente Ra: 0.4 ~ 0.2μm. Campo de aplicación: principalmente para producción en serie.
8. Fresado (mortajado) de dientes - temple - rectificado de dientes Grado de precisión del engranaje: 6 ~ 3. Rugosidad superficial del diente Ra: 0.4 ~ 0.2μm. Campo de aplicación: mecanizado de flancos de engranajes de alta precisión, baja productividad y costo elevado.
9. Fresado (mortajado) de dientes - rectificado de dientes Grado de precisión del engranaje: 6 ~ 3. Rugosidad superficial del diente Ra: 0.4 ~ 0.2μm. Campo de aplicación: mecanizado de flancos de engranajes de alta precisión, baja productividad y costo elevado. Mecanizado de los extremos de los dientes Los extremos de los dientes se mecanizan mediante redondeo, chaflanado, avellanado y desbarbado, como se muestra en la figura siguiente. Los engranajes redondeados y puntiagudos entran con facilidad en engrane al cambiar de marcha, lo que reduce el impacto. El chaflán elimina las aristas vivas y las rebabas de los extremos de los dientes.


Nuestro equipo desarrolla soluciones CNC personalizadas adaptadas a sus requisitos, desde la especificación y la aprobación de muestras hasta la producción y la entrega. Si tiene preguntas, llámenos al +86-13922894804; le pondremos en contacto con un especialista lo antes posible.

 +86-13922894804